深州市鑫宇机械配件有限公司

胶木七星把手生产过程中的节能减排措施
2025-06-10
胶木七星把手(以酚醛树脂为基材的复合材料)生产过程中,节能减排需从原材料、工艺、能源、废弃物处理等全链条优化,结合技术创新与管理提升实现低碳制造。以下是具体措施及实施路径:
一、原材料低碳化与循环利用
1. 生物基树脂替代传统石油基材料
目标:减少化石资源依赖,降低碳足迹。
措施:
采用植物基酚醛树脂(如腰果壳油改性酚醛树脂),生物基含量可达 30%~50%,碳排放降低 25%~30%。
引入环氧树脂 - 酚醛树脂共混体系,减少甲醛释放(≤0.1mg/m³),同时提升材料韧性(冲击强度提高 15%)。
2. 填料低碳化与废料再生
农业废弃物替代:用竹粉、稻壳粉等可再生填料替代部分木粉 / 矿物填料,生物基填料占比提升至 40%,每公斤填料碳足迹降低 0.3kgCO₂e。
废材循环利用:破碎回收生产废料(边角料、不良品),经磨粉后作为填料(粒径≤100 目),替代 30%~50% 原生填料,1 吨废胶木可减少 0.8 吨 CO₂排放。
二、生产工艺节能革新
1. 成型工艺优化
压缩成型升级:
采用伺服液压机替代传统机械压力机,能耗降低 40%~50%(单位产品电耗从 1.2kWh/kg 降至 0.7kWh/kg)。
优化模具温控系统(如导热油循环加热,温差 ±1℃),缩短成型周期 15%~20%(从 8 分钟 / 模降至 6.5 分钟 / 模)。
注塑工艺低碳化:
引入微发泡注塑技术,减少树脂用量 10%~15%,降低合模力需求(能耗降低 20%)。
采用电磁感应加热圈替代电阻加热,加热效率提升 30%,待机能耗降低 50%。
2. 能源系统智能化改造
光伏 + 储能一体化:在厂房顶部安装光伏系统(装机容量≥500kWp),年发电量约 60 万 kWh,满足 30% 生产用电;配置锂电池储能系统(容量≥200kWh),削峰填谷降低电网碳排放。
余热回收利用:收集模具冷却循环水余热(50~70℃),用于预热原料或厂区供暖,每年可节约天然气 3 万立方米(减少 CO₂排放 65 吨)。
三、污染控制与循环经济
1. 废气高效处理
在热压工序加装催化燃烧(RCO)装置,甲醛去除效率≥95%,排放浓度≤5mg/m³(优于国标 GB 16297-1996);采用负压收集系统,废气收集率从 70% 提升至 95%,减少无组织排放。
2. 废水零排放改造
清污分流:冷却水循环回用率≥95%,清洗水经 “中和 + 沉淀 + 膜处理” 后回用,废水总排放量减少 80%;浓缩液通过蒸发结晶处理,副产工业盐(纯度≥95%),实现固液废弃物全回收。
3. 固废资源化体系
分级回收:金属废料交专业公司再生;废胶木经破碎、磁选后,作为路基填料或再生胶木原料(再生利用率≥90%),每吨废胶木再生可创造 200~300 元价值,减少填埋占地 0.5m³。
四、数字化管理与体系认证
1. 低碳管理体系
导入ISO 14064 温室气体核算体系,建立产品碳足迹台账(从原料到成品全流程追踪);推行清洁生产审核与能源管理体系(ISO 50001),设定年度减排目标(如单位产品 CO₂排放年降 5%)。
2. 数字化能耗监控
部署能源管理系统(EMS),实时监测各工序能耗数据(精度 ±2%),异常节点自动预警;应用数字孪生技术优化生产排程,提升设备综合效率(OEE)5%~8%,间接降低单位产品能耗。
五、绿色供应链与行业协同
1. 供应链低碳化
要求上游供应商提供碳足迹报告,优先采购通过 ISO 14021 认证的原材料;与物流企业合作优化运输路线,采用循环包装(塑料托盘替代木箱),运输环节碳排放降低 15%。
2. 标准引领
参与制定《酚醛复合材料制品低碳生产指南》,推动行业单位产品能耗限额(如≤1.0kWh/kg)、甲醛排放限值(≤8mg/m³)等团体标准,提升行业整体环保水平。
节能减排成效对比
指标 优化前 优化后 降幅 / 提升
单位产品碳排放量 1.8kgCO₂/kg ≤1.2kgCO₂/kg ≥33%
综合能耗 1.5kWh/kg ≤0.9kWh/kg 40%
甲醛排放浓度 20mg/m³ ≤5mg/m³ 75%
废弃物综合利用率 60% ≥95% 35 个百分点
经济效益:以年产 100 万件把手(单重 0.1kg)计算,年节约电费约 27 万元,原料成本降低 8%,碳交易收益(按 50 元 / 吨 CO₂计)约 3 万元,同时提升产品国际市场竞争力(适配欧盟 CE、美国 UL 绿色标签等要求)。
通过技术创新与管理协同,胶木七星把手生产可实现低碳转型,兼顾环境效益与经济效益,为传统复合材料行业提供绿色制造范本。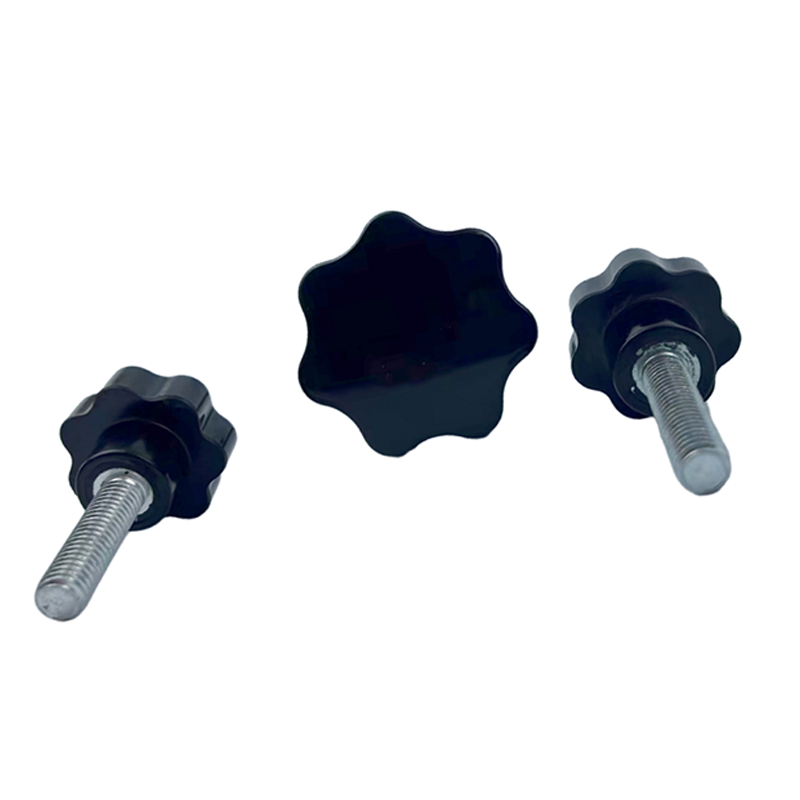
胶木七星把手生产过程中的节能减排措施
上一条:
下一条:
相关新闻
相关产品
联系方式