深州市鑫宇机械配件有限公司

胶木直纹把手的表面处理工艺
2025-10-11
胶木直纹把手的表面处理工艺围绕其核心材质(酚醛塑料)的特性展开,以优化外观质感、增强使用性能、适配不同应用场景为目标,主要包括基础处理、纹理成型、表面修饰及功能强化四大类工艺,各类工艺的操作流程、作用及适用场景存在显著差异,具体如下:
一、基础清洁与去毛刺工艺:保障表面平整度
基础清洁与去毛刺是胶木直纹把手表面处理的前置环节,直接影响后续工艺效果,核心目的是去除成型后把手表面的杂质与缺陷,确保表面平整光滑。
工艺流程:首先通过 “高压气流清洁” 去除把手表面附着的模压成型残留粉尘(酚醛塑料模压时易产生少量粉末状废料),气流压力控制在 0.3-0.5MPa,避免压力过高损伤把手表面;随后采用 “砂轮轻磨” 或 “超声波去毛刺” 处理模具合模线处的毛刺 —— 砂轮选用 800-1000 目细粒度砂轮,以 500-800r/min 的转速沿毛刺方向轻磨,防止过度打磨破坏把手结构;超声波去毛刺则通过 20-40kHz 的超声波振动,带动清洗液(中性洗涤剂溶液)冲击微小毛刺,适用于把手边角、螺纹孔等精细部位的毛刺去除。
工艺作用:清除毛刺可避免使用时划伤手部,去除粉尘杂质能防止后续处理时出现涂层气泡、纹理不均等问题,为后续工艺奠定平整的表面基础,是所有表面处理流程的必要前提。
二、直纹纹理成型工艺:核心防滑结构制造
直纹纹理是胶木直纹把手的标志性结构,其成型工艺直接决定防滑性能与外观一致性,主要分为 “模压一体成型” 与 “后加工雕刻成型” 两种方式。
模压一体成型工艺:这是主流工艺,在胶木把手模压成型阶段同步完成直纹纹理制造。工艺中需在模具型腔内壁预先雕刻均匀的直纹纹路(纹路深度通常为 0.1-0.3mm,间距 0.5-1mm,根据防滑需求调整),随后将酚醛树脂混合料(树脂 + 填料)注入模具,在 150-180℃、10-20MPa 的压力下模压固化 10-20 分钟。固化过程中,混合料紧密贴合模具内壁纹路,成型后直接形成与模具纹路一致的直纹表面。该工艺的优势是纹理一致性高、与基材结合紧密,无后期脱落风险,且无需额外加工步骤,成本较低,适用于批量生产的常规规格把手。
后加工雕刻成型工艺:适用于定制化直纹需求(如特殊纹路深度、间距)或模压成型后纹理不合格的修复场景。采用 “数控雕刻机” 或 “滚压雕刻” 实现:数控雕刻机通过 0.1-0.2mm 直径的钨钢刀具,按照预设程序在把手表面雕刻直纹,雕刻深度误差可控制在 ±0.05mm,精度高但效率较低;滚压雕刻则通过表面带有直纹的金属滚轮,在加热(80-100℃,软化胶木表面)状态下沿把手表面滚动,挤压形成直纹,效率高于雕刻机,适合长条形把手的纹理加工。该工艺的不足是纹理仅存在于表面,长期磨损后可能变浅,需控制加工力度避免破坏基材结构。
三、表面修饰工艺:优化外观与手感
表面修饰工艺聚焦于提升胶木直纹把手的视觉效果与握持手感,常见工艺包括抛光、喷油及色浆染色,需根据应用场景的外观需求选择。
抛光工艺:分为 “机械抛光” 与 “化学抛光”,目标是提升表面光泽度与细腻度。机械抛光采用 1200-1500 目抛光轮(材质为羊毛或化纤),以 1000-1500r/min 的转速对把手表面进行轻抛,重点处理直纹纹理的凸起部分,使表面呈现柔和光泽,同时保留纹理的防滑功能,适用于对外观亮度有要求的机床、仪器把手;化学抛光则将把手浸泡在酚醛塑料专用抛光液(主要成分为有机酸与表面活性剂)中,在 60-80℃下反应 5-10 分钟,通过化学作用溶解表面微小瑕疵,形成均匀哑光或亮面效果,抛光后需用清水冲洗并烘干,该工艺适合复杂形状把手的表面处理,能避免机械抛光的死角问题。
喷油工艺:用于改变把手颜色或增加表面保护层,选用酚醛塑料专用油性涂料(附着力强,不易脱落)。工艺流程包括 “表面除油→静电除尘→喷涂→固化”:先通过酒精擦拭去除表面油污,再用静电除尘枪消除静电吸附的粉尘;喷涂时采用低压喷枪(压力 0.2-0.3MPa),涂层厚度控制在 10-20μm,确保直纹纹理不被完全覆盖(保留防滑性);最后在 60-80℃的烘干箱中固化 30-60 分钟,增强涂层附着力。该工艺可实现黑色、灰色、红色等多种颜色定制,适用于需要与设备外观配色的场景,但需注意涂层厚度过厚会降低直纹的防滑效果。
色浆染色工艺:与喷油不同,色浆染色是将颜色融入胶木基材内部,而非表面涂层。工艺在模压成型前进行:将酚醛树脂与专用色浆(无机颜料色浆,耐光耐老化)按比例混合(色浆添加量为树脂总量的 1%-3%),充分搅拌均匀后再注入模具模压成型,成型后把手整体呈现均匀颜色,直纹纹理与颜色完全融合,无涂层脱落风险。该工艺颜色持久性强,适合户外或高频率使用场景(如工程机械把手),但颜色调整灵活性低于喷油工艺,需提前确定色号批量生产。
四、功能强化工艺:提升耐用性与安全性
功能强化工艺针对特殊应用场景(如腐蚀性环境、高温环境),通过表面处理增强胶木直纹把手的耐腐、耐热或绝缘性能,主要包括涂层加固与绝缘优化两种工艺。
耐腐涂层加固工艺:适用于化工设备、潮湿环境中的把手,采用 “聚四氟乙烯涂层喷涂” 或 “环氧树脂涂层浸泡”。聚四氟乙烯涂层喷涂时,先对把手表面进行喷砂粗化(增强涂层附着力),再喷涂聚四氟乙烯乳液,在 200-220℃下烧结固化,形成厚度 5-10μm 的耐腐涂层,可耐受浓度≤30% 的酸碱溶液侵蚀;环氧树脂涂层浸泡则将把手完全浸泡在液态环氧树脂中,取出后沥干多余树脂,在 120-140℃下固化,形成全包覆式涂层,耐腐性更强,但会略微增加把手厚度,需提前匹配安装尺寸。
绝缘优化工艺:针对电气设备(如配电箱、控制柜)的把手,通过 “表面绝缘镀膜” 进一步提升绝缘性能。采用真空镀膜工艺,在把手表面沉积一层厚度 2-5μm 的二氧化硅或氧化铝绝缘膜,镀膜后体积电阻率可提升至 10¹⁴Ω・cm 以上,介损角正切降低至 0.01 以下,且不影响直纹纹理的防滑效果。该工艺适用于高电压环境下的操作把手,能有效避免漏电风险,保障使用安全。
综上,胶木直纹把手的表面处理工艺需围绕 “性能需求” 与 “场景适配” 展开 —— 基础工艺保障表面质量,纹理成型工艺决定核心防滑功能,表面修饰工艺优化外观手感,功能强化工艺拓展应用场景,各类工艺的组合使用,可使把手同时满足耐用性、安全性与外观需求,适配机床、电气、化工、重型机械等多领域应用。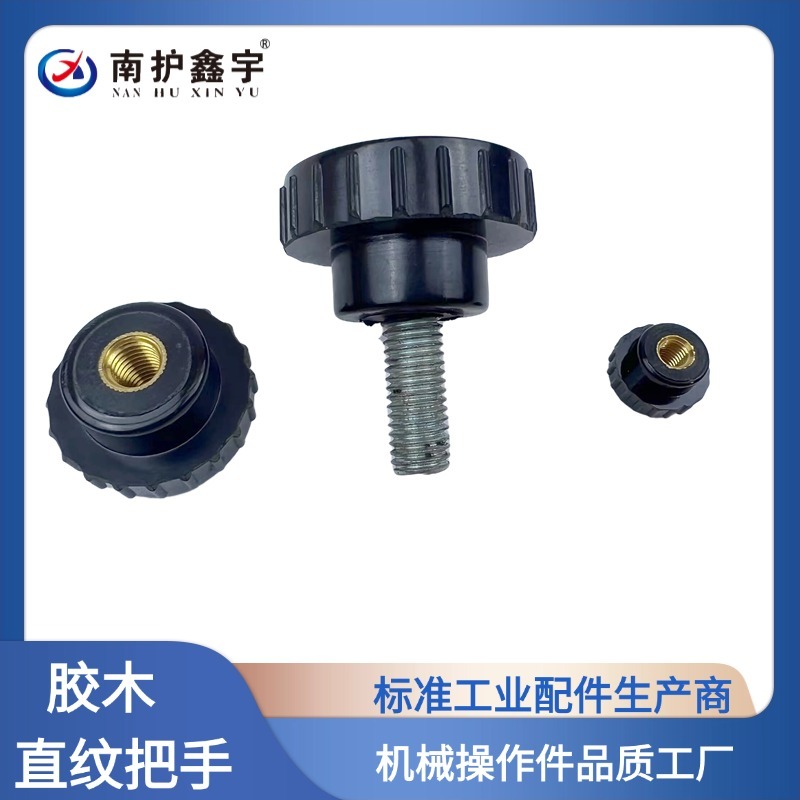

胶木直纹把手的表面处理工艺
上一条:
下一条:
相关新闻
相关产品
联系方式