深州市鑫宇机械配件有限公司

胶木曲面固定手柄的注塑成型技术
2025-04-11
胶木曲面固定手柄的注塑成型技术涉及多个关键环节,以下是对这一技术的详细阐述:
一、注塑成型技术概述
注塑成型是一种将熔融的塑料注入模具中,冷却固化后得到所需形状和尺寸的塑料制品的成型方法。对于胶木曲面固定手柄的注塑成型,需要采用专门的注塑成型机和模具,并精确控制注塑成型过程中的各项参数,以确保产品的质量和性能。
二、注塑成型技术流程
1. 原料准备:
• 胶木曲面固定手柄的注塑成型通常使用酚醛塑料作为原料。在注塑前,需要对原料进行干燥处理,以去除其中的水分,防止注塑过程中出现气泡、银丝等缺陷。
2. 模具设计:
• 模具是注塑成型的关键部件,其设计直接影响到产品的形状、尺寸和表面质量。对于胶木曲面固定手柄的模具设计,需要考虑手柄的曲面形状、尺寸精度、脱模斜度等因素,以确保产品的顺利脱模和高质量生产。
3. 注塑成型过程:
• 合模:注塑机的动模板在液压系统驱动下,快速向定模板移动并闭合,形成封闭的型腔。型腔的形状和尺寸需与胶木曲面固定手柄的设计要求相匹配。
• 注射:在合模后,注塑机将熔融的酚醛塑料注入模具型腔中。注射过程通常分为高速填充和低速保压两个阶段,以确保型腔被充满并防止熔体倒流。
• 冷却与固化:注射完成后,模具内的冷却系统开始工作,通过循环水或其他冷却介质带走模具热量,使熔融的塑料冷却固化。冷却时间需根据产品厚度、材料特性和模具结构来确定。
• 开模与脱模:冷却固化后,注塑机动模板后退开模,顶出机构动作,将成型的胶木曲面固定手柄从模具型腔中顶出。脱模过程中需确保产品不被损坏,并方便后续的取件和包装。
三、注塑成型技术关键参数
在注塑成型过程中,需要精确控制多个关键参数,以确保胶木曲面固定手柄的质量和性能:
1. 料筒温度:料筒温度需根据酚醛塑料的特性和注塑机的性能来设定,以确保塑料在料筒内能够充分熔融并具有良好的流动性。
2. 模具温度:模具温度对产品的冷却速度、收缩率和表面质量有重要影响。需根据产品厚度、材料特性和冷却系统来设定合适的模具温度。
3. 注射速度:注射速度需根据产品结构和注塑机的性能来设定,以确保塑料能够快速、均匀地充满型腔。
4. 保压压力和时间:保压压力和时间对产品的尺寸精度和表面质量有重要影响。需根据产品结构和注塑机的性能来设定合适的保压压力和时间。
5. 冷却时间:冷却时间需根据产品厚度、材料特性和模具结构来确定,以确保产品能够充分冷却固化并防止变形和开裂。
四、注塑成型技术注意事项
1. 原料干燥:酚醛塑料在注塑前需进行干燥处理,以去除其中的水分,防止注塑过程中出现气泡、银丝等缺陷。
2. 模具维护:模具需定期进行维护和保养,以确保其表面的光洁度和尺寸精度,延长模具的使用寿命。
3. 注塑机调试:注塑机需根据产品要求和工艺参数进行调试,以确保注塑过程的稳定性和可靠性。
4. 产品质量检测:成型后的胶木曲面固定手柄需进行质量检测,以确保其符合设计要求和客户标准。
五、总结
胶木曲面固定手柄的注塑成型技术涉及多个关键环节和关键参数的控制。通过精确的模具设计、注塑成型过程控制和产品质量检测,可以确保胶木曲面固定手柄的质量和性能满足客户需求。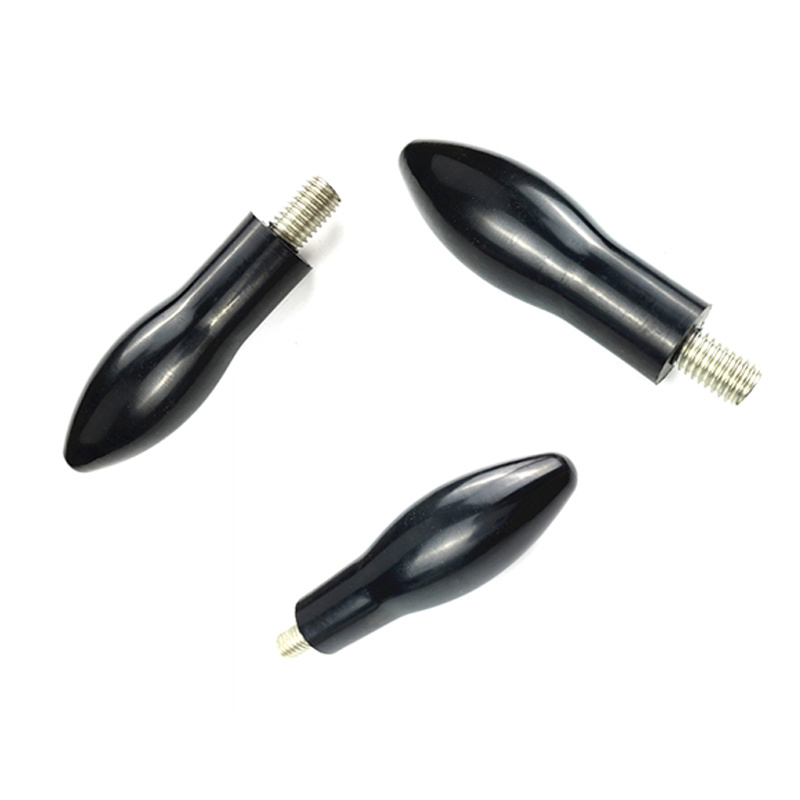
胶木曲面固定手柄的注塑成型技术
上一条:
下一条:
相关新闻
相关产品
联系方式