深州市鑫宇机械配件有限公司

胶木椭圆拉手的尺寸精度与制造工艺
2025-04-12
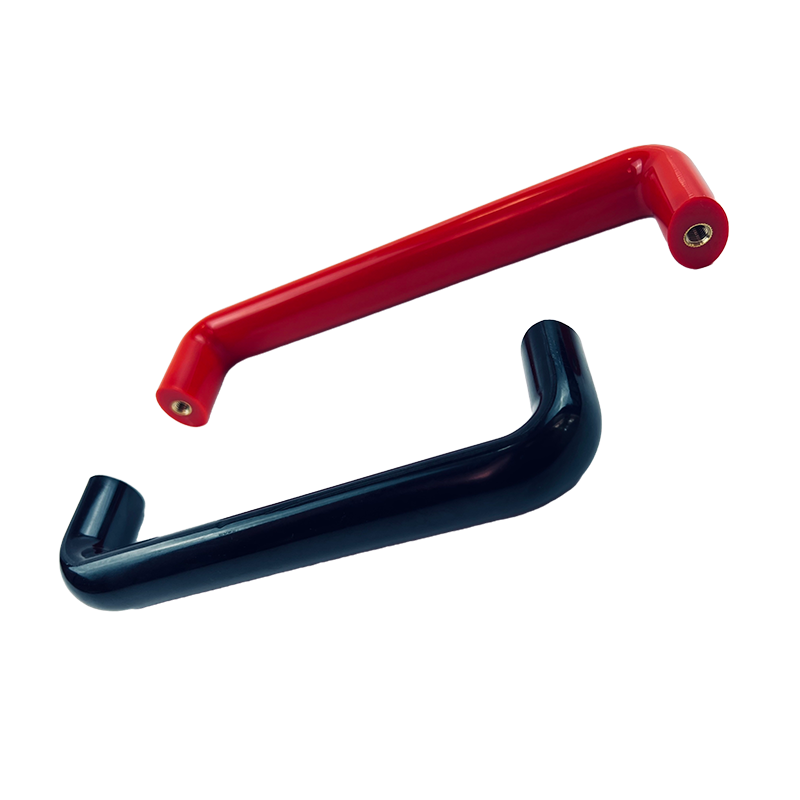
胶木椭圆拉手的尺寸精度与制造工艺
一、尺寸精度
胶木椭圆拉手的尺寸精度是确保其能够准确、可靠地安装在设备上的关键因素。尺寸精度通常包括拉手的长度、宽度、高度(或厚度)、孔径(如安装孔)以及其他关键尺寸。
• 标准尺寸范围:胶木椭圆拉手的尺寸范围广泛,以适应不同设备的需求。常见的外径尺寸包括90mm、120mm、160mm、180mm、200mm、240mm、320mm、400mm等。此外,拉手的孔距、孔径等尺寸也需根据具体安装要求进行定制。
• 公差控制:为确保拉手的互换性和安装准确性,制造商会对关键尺寸进行严格的公差控制。
二、制造工艺
胶木椭圆拉手的制造工艺是一个涉及多个环节的精细过程,主要包括以下步骤:
1. 原料准备:选择高质量的酚醛树脂等原材料,并根据产品要求进行配比和混合。
2. 模具设计与制造:根据拉手的尺寸和形状要求,设计并制造精密的注塑模具。模具的精度和耐用性对拉手的尺寸精度和表面质量有直接影响。
3. 注塑成型:将混合好的原料加热熔化后注入模具中,经过冷却固化后形成拉手的初步形状。注塑成型过程中需要控制注塑压力、温度和时间等参数,以确保拉手的尺寸精度和表面质量。
4. 后处理:对注塑成型后的拉手进行去毛刺、打磨、抛光等处理,以提高其表面光洁度和外观质量。
5. 质量检验:对成品拉手进行尺寸精度、表面质量、机械性能等方面的检验,确保其符合产品标准和客户要求。
三、尺寸精度与制造工艺的关系
1. 模具精度:模具的精度直接决定了拉手的尺寸精度。因此,在模具设计与制造过程中需要采用高精度的加工设备和工艺,以确保模具的精度和耐用性。
2. 注塑成型控制:注塑成型过程中的参数控制对拉手的尺寸精度和表面质量有重要影响。例如,注塑压力、温度和时间等参数需要根据原材料特性和产品要求进行精确调整。
3. 后处理工艺:后处理工艺可以进一步提高拉手的尺寸精度和表面质量。例如,通过打磨和抛光等处理可以去除注塑成型过程中产生的毛刺和瑕疵。
4. 质量检验:严格的质量检验是确保拉手尺寸精度和质量的最后一道防线。通过尺寸测量、外观检查等手段可以及时发现并处理不合格产品。
四、总结
胶木椭圆拉手的尺寸精度与制造工艺密切相关。制造商需要采用高精度的模具、精确的注塑成型控制、精细的后处理工艺以及严格的质量检验手段来确保拉手的尺寸精度和质量。同时,随着技术的不断进步和市场的不断发展,胶木椭圆拉手的制造工艺和尺寸精度也将得到进一步提升和优化。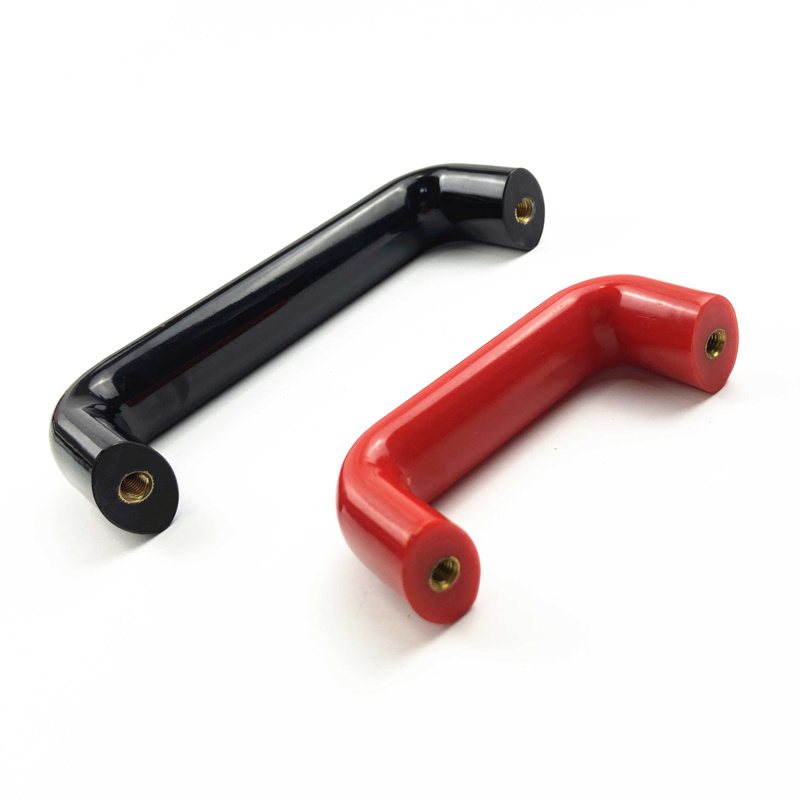

胶木椭圆拉手的尺寸精度与制造工艺
上一条:
下一条:
相关新闻
相关产品
联系方式