深州市鑫宇机械配件有限公司

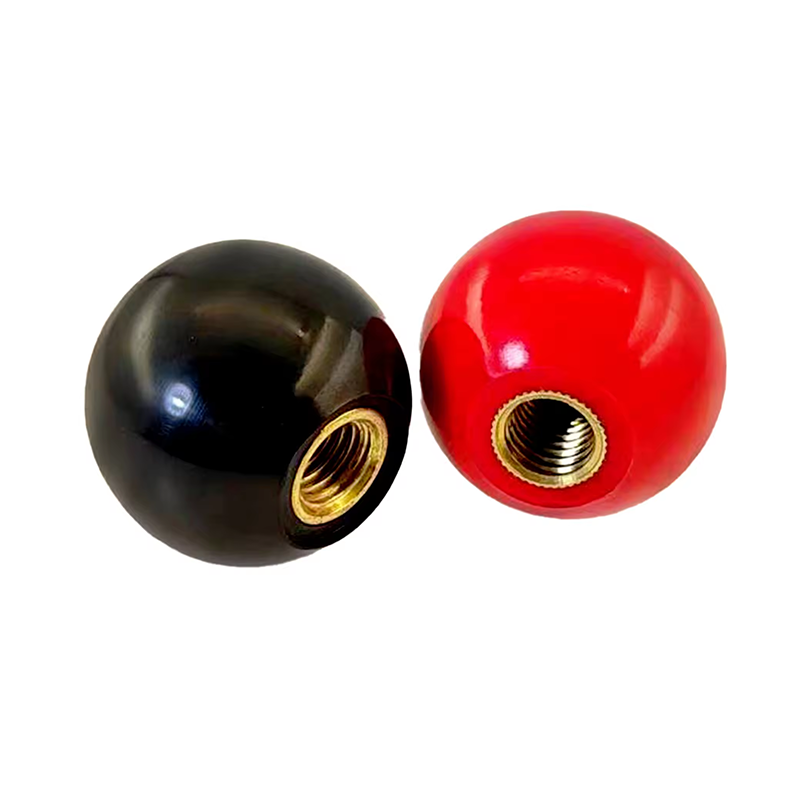
胶木手柄球的生产工艺
2025-04-29
胶木手柄球的生产工艺一般包括以下步骤:
### 原料准备
- **树脂选择**:选用酚醛树脂作为主要原料,根据产品性能要求,选择不同型号和特性的酚醛树脂,如普通型、耐热型、高机械强度型等。
- **添加剂选择**:添加适量的添加剂,如固化剂、填料、着色剂等。固化剂能促使酚醛树脂交联固化;填料可以改善产品的机械性能、降低成本,常用的有木粉、云母粉等;着色剂用于赋予胶木手柄球不同的颜色。
### 混料
- 将酚醛树脂、固化剂、填料、着色剂等按照一定的比例加入到混料设备中,进行充分搅拌混合。混料过程要确保各种原料均匀分散,以保证产品性能的一致性。通常采用高速搅拌机,搅拌速度在500 - 1000转/分钟,搅拌时间为10 - 15分钟。
### 成型
- **模压成型**:将混合好的原料放入预热的模具中,模具通常采用钢模,具有较高的精度和表面光洁度。然后将模具放入压机中,在一定的压力和温度下使原料成型。成型压力一般在10 - 30MPa,温度在150 - 200℃,保压时间根据产品的尺寸和厚度而定,一般为3 - 10分钟。
- **注塑成型**:对于一些精度要求较高、生产效率要求快的胶木手柄球,也可采用注塑成型工艺。将混好的原料加入到注塑机的料筒中,加热至180 - 220℃使其熔融,然后在一定的压力下注入到模具型腔中,冷却定型后取出产品。注塑压力通常在50 - 100MPa,冷却时间为1 - 5分钟。
### 固化
- 成型后的胶木手柄球需要进行固化处理,以提高其性能。将成型后的产品放入烘箱中,在150 - 200℃的温度下烘烤2 - 8小时,使酚醛树脂充分交联固化。固化后的胶木手柄球具有良好的机械强度、耐热性和绝缘性。
### 后处理
- **修边**:去除产品表面的毛刺、飞边等多余部分,使产品外观更加规整。一般采用手工修边或机械修边的方法,手工修边使用刀具或砂纸进行修整,机械修边则采用冲床、磨床等设备。
- **抛光**:对产品表面进行抛光处理,提高表面光洁度,使其具有更好的手感和外观。抛光方式有机械抛光、化学抛光等,机械抛光采用抛光轮对产品表面进行打磨,化学抛光则是将产品浸泡在化学抛光液中进行处理。
- **检验**:按照产品的质量标准,对胶木手柄球进行全面检验,包括外观、尺寸精度、机械性能、绝缘性能等方面。外观检查主要查看是否有气泡、裂纹、缺料等缺陷;尺寸精度使用量具进行测量,确保产品符合设计要求;机械性能测试包括硬度、强度等指标的检测;绝缘性能则通过绝缘电阻测试仪等设备进行测试。
- **包装**:将检验合格的胶木手柄球进行包装,一般采用塑料袋、纸盒等包装材料,以防止产品在运输和储存过程中受到损坏。对于一些高档产品,还会采用吸塑包装或礼品盒包装,提高产品的档次和附加值。
胶木手柄球的生产工艺
上一条:
下一条:
相关新闻
相关产品
联系方式