深州市鑫宇机械配件有限公司

胶木七星把手生产过程中的质量控制环节
2025-05-28
胶木七星把手生产过程中的质量控制需贯穿原材料入厂、注塑成型、后处理到成品出货全流程,重点关注外观、尺寸、力学性能及安全性。以下是关键质量控制环节及操作要点:
一、原材料检验(IQC)
1. 关键检测项目
检测项 标准要求 检测工具 / 方法
酚醛树脂牌号 符合设计要求(如 PF2A2-136,需提供供应商 COA) 核对物料标签 + 供应商报告
外观 粉末 / 颗粒均匀,无结块、杂质、变色 目视检查 + 10 倍放大镜
流动性(拉西格法) 流动距离≥180mm(根据制品复杂度调整,纹理越精细要求流动性越高) 拉西格流动性测试仪
固化速度 150℃下固化时间≤120s(需与模具温度匹配,避免欠固化或过固化) 热台法(秒表计时)
含水率 ≤0.3%(含水率过高易导致制品气泡) 卡尔费休水分测定仪
重金属含量 铅≤10ppm,镉≤5ppm(若用于食品接触场景) X 射线荧光光谱仪(XRF)
2. 批次管理
每批原料需留样 500g,保存至该批次产品保质期后 1 年,用于质量追溯。
新料与回用料(≤20%)需分区存放,回用料需检测力学性能(如弯曲强度≥50MPa)。
二、注塑成型过程控制(IPQC)
1. 首件检验(每班 / 调机后)
外观:
七星纹理清晰无缺料,边缘无飞边,表面光泽均匀(光泽度计检测值与标准样件偏差≤±5GU)。
金属嵌件无歪斜、松动,埋入深度符合图纸(如螺纹套外露长度 ±0.2mm)。
尺寸:
关键尺寸:把手直径、七星凸起高度、安装孔间距等,使用投影仪(精度 ±0.01mm)或三坐标测量仪检测,合格率需≥99%。
形位公差:把手轴线直线度≤0.1mm,七星分布圆周度≤0.3mm。
力学性能:
拉拔力测试:金属嵌件拉拔力≥800N(用拉力试验机,夹具模拟实际安装场景)。
耐热性:放入 150℃烘箱 2 小时,无变形、开裂(模拟长期使用工况)。
2. 过程巡检(每 2 小时一次)
巡检项 控制标准 异常处理
模具温度 模温 150~180℃,各分区温差≤5℃(如把手头部温度比柄部高 10℃,确保纹理饱满) 调整油温机设定,检查加热棒故障
注射压力 80~120MPa(压力不足导致纹理缺料,过高导致飞边) 清洁流道,检查螺杆磨损
固化时间 40~60s(根据制品厚度调整,薄壁件取低值) 延长固化时间或提高模温
料筒温度 80~110℃(超过 120℃易提前固化,堵塞料筒) 停机清理,检查温控表精度
产品不良率 单次巡检不良率≤3%(连续两次超标需停机排查模具 / 工艺) 隔离不良品,分析缺陷类型(如气泡、缺料)
3. 设备状态监控
每日记录注塑机螺杆转速(热固性通常 15~25r/min)、锁模力波动(≤±5% 设定值)。
每周检查模具磨损情况:七星纹理边缘 R 角磨损≥0.05mm 时需抛光修复,避免毛边。
三、后处理质量控制
1. 去毛边处理
喷砂工艺:
砂粒类型:氧化铝(粒径 80~120 目),气压 0.3~0.5MPa,喷射时间 10~20s。
检验:用 30 倍显微镜观察边缘,无残留毛边,表面粗糙度 Ra≤1.6μm(原表面 Ra≤0.8μm,需控制喷砂力度)。
冷冻修边:
液氮温度 - 196℃,处理时间 3~5min,适用于精密纹理件。
检验:纹理凹槽内无毛刺,用塞规检测凹槽深度变化≤0.03mm。
2. 表面处理(如需)
喷漆 / 电镀:
附着力测试:划格法(百格刀)≥4B 级,耐盐雾测试(中性盐雾 24 小时)无腐蚀。
颜色匹配:色差仪检测 ΔE≤1.5(与标准色卡对比)。
四、成品终检(FQC)
1. 全检项目(100%)
外观:
目视检查(光源≥6000K,距离 30cm):无气泡、缩孔、色差,七星纹理无填充不足(用反光灯箱检测凹陷)。
金属嵌件表面无胶木溢出,螺纹孔通止规检测(通规通过,止规不通过)。
尺寸:
抽检 5% 产品,用二次元影像测量仪检测七星间距、凸起高度等关键尺寸,CPK≥1.33。
2. 型式检验(每月 / 工艺变更后)
检测项 标准要求 检测频率
弯曲强度 ≥60MPa(GB/T 1042-2006,跨距 64mm,加载速度 2mm/min) 每批次 1 组(5 件)
冲击强度 ≥5kJ/m²(简支梁法,缺口深度 2mm) 每季度 1 次
绝缘电阻 ≥10^12Ω(500V 兆欧表,测试嵌件与胶木间绝缘) 每月 1 次
耐老化性能 紫外老化 1000 小时,色差 ΔE≤3,强度保留率≥85% 每半年 1 次
五、包装与出货检验(OQC)
1. 包装规范
内包装:气泡袋单独包裹,避免纹理摩擦损伤;外包装箱印刷 “防压”“防潮” 标识,堆码层数≤5 层。
每箱附合格证,注明生产日期、班次、检验员代码,追溯期 2 年。
2. 出货抽检
按 MIL-STD-105E 正常检验水平 Ⅱ,AQL 值:外观缺陷 AQL=1.0,功能缺陷 AQL=0.65。
模拟运输测试:包装件从 1.2m 高度自由跌落(底面、侧面各 1 次),开箱检查无破损、变形。
六、异常处理与持续改进
1. 质量追溯体系
建立二维码追溯系统,每个把手激光打码(包含原料批次、模具编号、生产日期),扫码可查询全流程工艺参数。
不良品处理:分类标识(如 “缺料”“嵌件松动”),每周统计柏拉图,针对 TOP1 缺陷(如占比>40%)召开改善会议。
2. 工艺优化案例
问题:七星纹理边缘毛边频繁出现。
分析:模具温度梯度不合理(边缘冷却过快),注射压力波动 ±15MPa。
改善:
模具边缘增加加热棒(温度提高 10℃),优化冷却水路。
改用伺服液压系统,压力波动控制在 ±3MPa,毛边不良率从 8% 降至 1.5%。
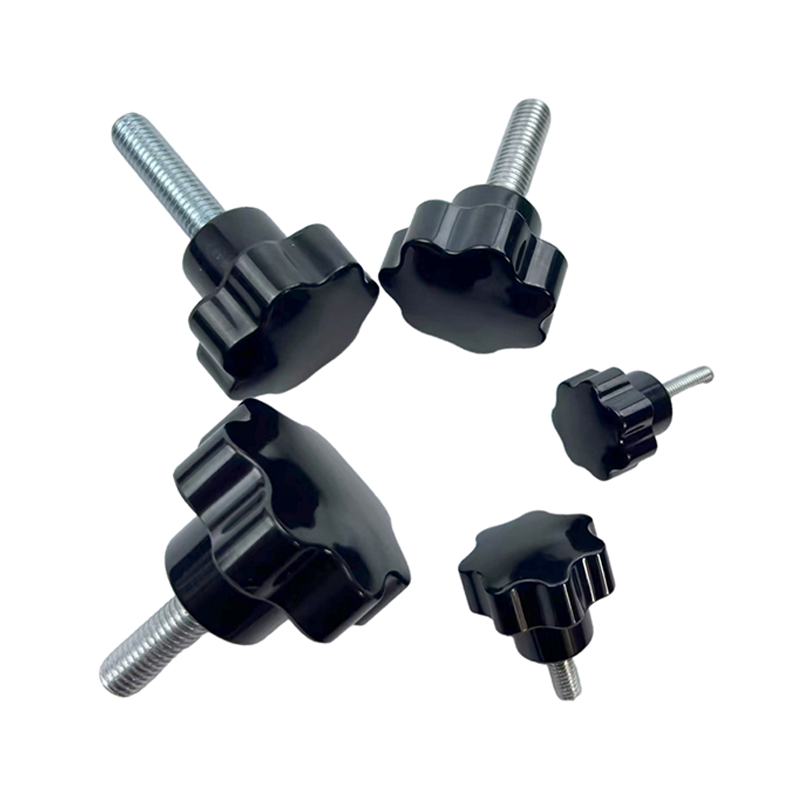
通过以上全流程质量控制,可确保胶木七星把手的尺寸精度(±0.1mm)、纹理清晰度(复制率≥95%)、力学性能(拉拔力≥800N)等关键指标稳定达标,同时满足环保(RoHS/REACH)和行业标准(如机械工业 JB/T 7279.3)要求。建议配备专职 QA 人员,每日汇总质量数据并导入 SPC 系统,实现趋势预警和预防性控制。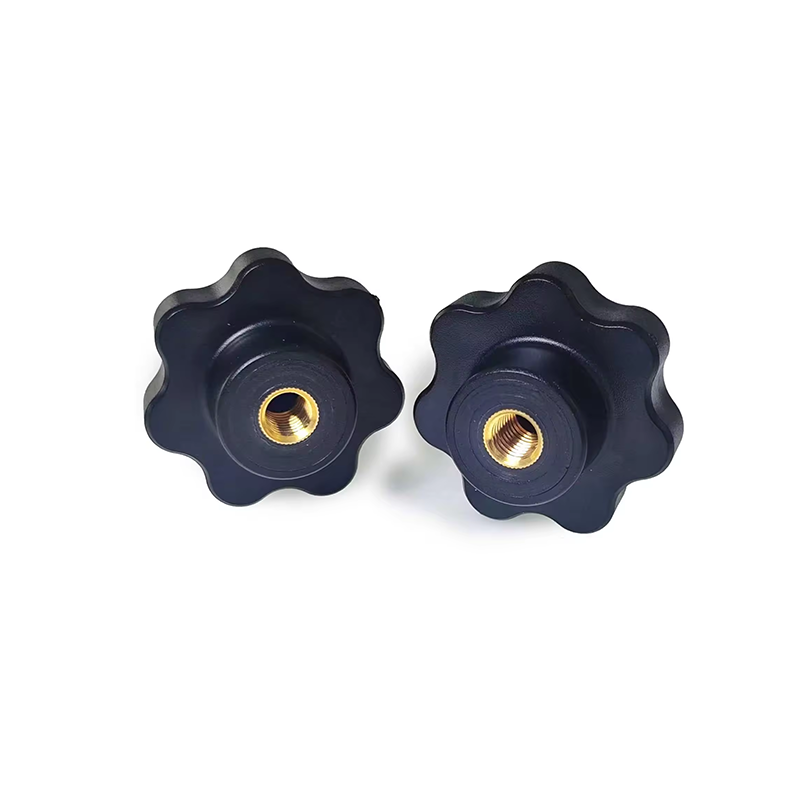
胶木七星把手生产过程中的质量控制环节
上一条:
下一条:
相关新闻
相关产品
联系方式