深州市鑫宇机械配件有限公司

胶木波纹把手的注塑成型工艺详解
2025-05-30
胶木波纹把手的注塑成型是决定其纹理清晰度、结构强度和表面质量的核心环节,需精准控制材料塑化、模具温度、压力参数及固化过程。以下从工艺原理、关键参数、操作要点及常见问题等方面进行详细解析:
一、注塑成型原理与设备
1. 工艺原理
热固性塑料特性:胶木(酚醛塑料)属于热固性材料,注塑过程中需经历塑化熔融→填充模具→交联固化三个阶段。
塑化阶段:固态胶木在料筒内加热至熔融态(线性分子链断裂);
固化阶段:在模具高温下发生交联反应(分子链形成网状结构),定型后不可再熔融。
波纹成型关键:模具型腔表面的波纹纹理(通过雕刻或电火花加工形成)需在填充阶段被熔融胶木完全复制,依赖足够的压力和温度确保熔料充模充分。
2. 主要设备
注塑机类型:需使用热固性塑料专用注塑机(区别于热塑性注塑机),特点包括:
料筒温度控制精度高(±2℃),避免胶木提前固化;
具备高刚性锁模机构(锁模力≥1000kN),应对高压注射需求;
螺杆转速较低(10~20r/min),减少剪切生热导致的材料分解。
辅助设备:
预压机(用于原料预压锭料);
模温机(控制模具温度均匀性,温差≤5℃);
机械手(自动取件,避免人工接触高温模具)。
二、关键工艺参数与控制
1. 温度控制
参数 典型范围 作用与影响
料筒温度 140~170℃ - 低温:塑化不足,熔料含颗粒,导致波纹缺料;
- 高温:提前固化,堵塞料筒或浇口。
模具温度 150~180℃ - 低温:固化速度慢,把手表面发粘、强度低;
- 高温:加速交联,纹理清晰但易过固化(表面脆化)。
冷却介质温度 40~60℃ 通过模具水道循环水 / 油,控制固化后把手冷却收缩,避免变形(冷却时间占总周期的 30%~50%)。
2. 压力控制
参数 典型范围 作用与影响
注射压力 50~100MPa - 低压:熔料无法充满波纹细节,导致纹理模糊;
- 高压:可能损坏模具或产生飞边(需配合锁模力调整)。
保压压力 30~60MPa 维持熔料填充,补偿固化阶段体积收缩(胶木固化后体积收缩率约 3%~5%),防止把手缩水。
背压 5~10MPa 螺杆旋转时的反压力,用于压实原料,减少空气混入(过高会导致原料过热分解)。
3. 时间控制
参数 典型范围 作用与影响
注射时间 5~15 秒 过短:熔料流速快,易产生湍流和气泡;
过长:熔料在料筒内停留久,提前固化。
固化时间 30~90 秒 由把手厚度决定(每 1mm 厚度需 10~20 秒),不足会导致内部未固化(敲击声发闷),过长降低效率。
循环周期 60~150 秒 总时间 = 注射时间 + 保压时间 + 固化时间 + 冷却时间 + 脱模时间,优化周期可提升产能。
三、操作流程与要点
1. 开机前准备
模具安装与调试:
检查模具型腔表面清洁度,使用酒精或压缩空气去除油污、粉尘(避免污染波纹纹理);
安装模具后,手动试模确认合模对齐度,调整锁模力至模具紧密贴合(无间隙)。
原料预处理:
预压锭料需在 80℃烘箱中干燥 2 小时(含水率≤0.5%),避免注塑时产生气泡;
颜料与填料混合不均匀时,可增加高速混合时间至 20 分钟,确保颜色均匀。
2. 注塑过程操作
料筒填充与塑化:
采用 “分段式” 料筒温度控制(进料段 140℃→压缩段 150℃→喷嘴段 160℃),确保原料逐步均匀塑化;
观察料筒压力曲线,正常塑化时压力波动应≤10MPa,若骤升需停机检查是否有固化块堵塞。
充模与保压:
注射速度采用 “慢 - 快 - 慢” 三段控制:
慢速(10mm/s)填充浇口,避免飞溅;
快速(50mm/s)填充型腔主体,确保波纹瞬间充模;
慢速(20mm/s)填充末端,减少湍流。
保压阶段可分两级:先以 80% 注射压力维持 10 秒,再降至 50% 压力维持至固化开始。
3. 脱模与取件
脱模条件:把手表面温度降至 70℃以下(手感不烫手),固化度≥95%(用硬度计检测表面硬度≥HRR 100);
脱模力控制:顶针行程需与模具设计匹配,顶出速度≤30mm/s,避免因应力集中拉坏波纹尖端(建议顶针分布在把手非纹理区域)。
四、波纹纹理成型的关键技术
1. 模具纹理加工工艺
电火花加工(EDM):
使用铜电极或石墨电极,在模具钢表面通过火花放电腐蚀出波纹纹路,精度可达 ±0.02mm;
纹理深度通常为 1.5~2.5mm,宽度 3~5mm,需根据把手尺寸调整(小型把手纹理宜浅,大型把手可加深至 3mm)。
雕刻加工:
五轴 CNC 雕刻机直接铣削模具型腔,适合规则波纹(如等距螺旋纹),表面粗糙度 Ra≤1.6μm,需后续抛光处理以减少熔料流动阻力。
2. 熔料充模仿真分析
采用Moldflow 等 CAE 软件模拟熔料流动:
分析波纹区域的填充时间(应≤2 秒),避免熔料前锋冷却导致缺料;
优化浇口位置,确保波纹各区域同时充模(温差≤5℃),减少熔接痕(如采用对称浇口设计)。
五、常见缺陷与解决方案
1. 波纹纹理缺陷
问题 原因分析 解决措施
纹理缺料 注射压力不足 / 模具温度低 提高压力至 80MPa,模温升至 170℃
纹理模糊 熔料流速慢 / 冷却速度快 加快注射速度至 60mm/s,降低冷却水温至 50℃
飞边(溢料) 锁模力不足 / 模具间隙过大 增大锁模力至 1200kN,研磨模具分型面
2. 结构性缺陷
问题 原因分析 解决措施
内部气泡 原料含水分 / 注射速度过快 原料干燥处理,降低注射速度至 40mm/s
变形翘曲 冷却不均 / 固化时间不足 优化模具水道,延长固化时间 10~20 秒
嵌件松动 嵌件表面光滑 / 熔料温度低 嵌件表面滚花(粗糙度 Ra≥6.3μm),提高料筒温度 10℃
六、工艺优化与趋势
1. 高效生产技术
多工位旋转模具:在一台注塑机上配置多套模具,实现 “注射 - 固化 - 脱模” 同步作业,产能提升 30% 以上;
模内涂层技术:在模具型腔表面喷涂特氟龙涂层(厚度 5~10μm),降低熔料摩擦系数(μ≤0.1),减少脱模阻力并提升纹理光泽度。
2. 绿色制造工艺
生物基酚醛树脂:采用植物源苯酚(如从木质素提取)替代石油基原料,降低碳排放;
废料循环利用:将不良品粉碎至粒径≤0.5mm,按 5% 比例与新料混合(仅限非外观件生产),减少材料浪费。
总结
胶木波纹把手的注塑成型需以模具精度为基础、温度压力为核心、过程控制为关键,通过精细化参数调整和先进工艺应用,实现波纹纹理的高保真复制与产品性能的稳定。未来,随着智能化注塑机(如配备 AI 参数自优化系统)和环保材料的普及,该工艺将向高效、精准、绿色方向持续升级。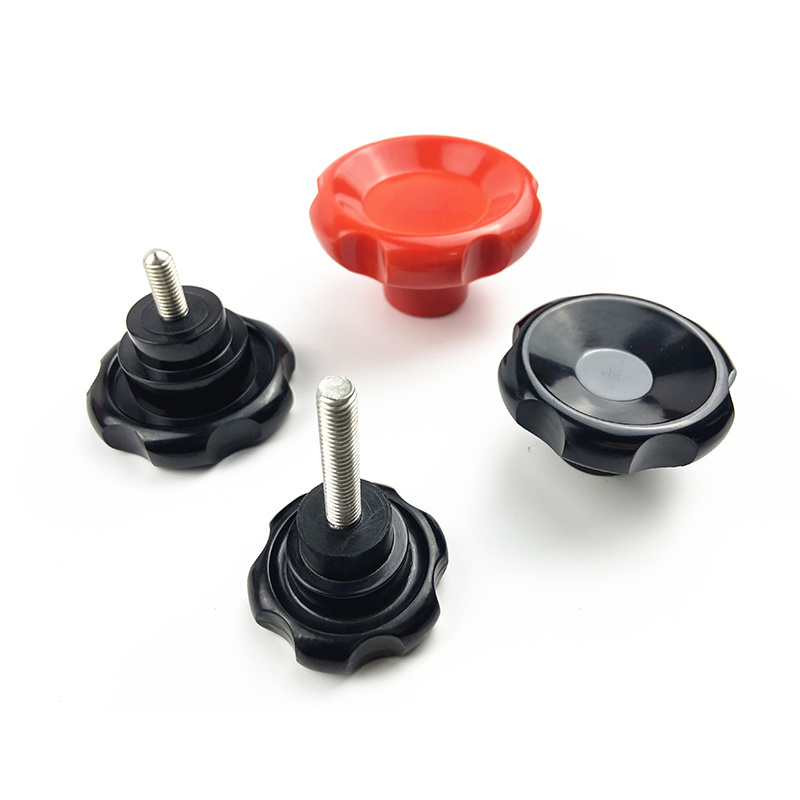
胶木波纹把手的注塑成型工艺详解
上一条:
下一条:
相关新闻
相关产品
联系方式