深州市鑫宇机械配件有限公司

锥柱手柄的精密加工技术与设备
2025-06-04
锥柱手柄的精密加工技术与设备需结合其结构特点(锥形与柱形过渡、高精度尺寸要求、表面质量需求等)进行选择,以下从加工技术和加工设备两方面详细介绍:
一、精密加工技术
1. 车削加工技术
适用场景:
用于锥柱手柄的主体成型,如圆柱段直径加工、圆锥面角度加工、台阶面过渡等。
关键技术要点:
数控编程:通过 CAD/CAM 软件(如 UG、Mastercam)设计刀具路径,确保锥度与圆柱段的尺寸精度(公差 ±0.005mm~±0.01mm)。
刀具选择:使用高精度硬质合金车刀或陶瓷刀具,配合金刚石涂层提高表面光洁度(Ra≤0.8μm)。
装夹方式:采用液压卡盘或气动卡盘保证装夹精度,避免加工变形;长轴类手柄可使用中心架或跟刀架支撑。
加工精度:尺寸精度可达 IT5~IT6 级,表面粗糙度 Ra≤0.4μm。
2. 磨削加工技术
适用场景:
用于手柄表面精密加工,如圆柱面、圆锥面的精磨,去除车削刀痕,提高尺寸精度和表面质量。
关键技术要点:
外圆磨削:采用切入磨法或纵向磨法加工圆柱段,通过调整砂轮角度磨削圆锥面,保证锥度公差(如 ±5″)。
无心磨削:适用于大批量生产,通过导轮调整实现自动定心,提高加工效率和圆柱度(圆度≤0.003mm)。
砂轮选择:选用陶瓷结合剂砂轮(粒度 80#~120#)或超硬磨料(如 CBN 砂轮),配合冷却液降低热变形。
加工精度:尺寸精度 IT5 级,表面粗糙度 Ra≤0.2μm。
3. 铣削加工技术
适用场景:
用于手柄上的复杂结构加工,如键槽、平面、沟槽、防滑纹路等。
关键技术要点:
数控铣削:通过五轴联动加工中心实现空间曲面或斜槽的加工,保证位置精度(如键槽对称度≤0.01mm)。
刀具路径优化:采用螺旋下刀或圆弧切入避免刀具冲击,减少加工振动。
工装夹具:使用精密平口钳或分度头实现多工位加工,确保特征间的位置精度。
加工精度:位置精度 ±0.01mm,表面粗糙度 Ra≤1.6μm。
4. 研磨与抛光技术
适用场景:
用于手柄表面的超精密加工,如镜面抛光、去除毛刺、提高装配配合精度。
关键技术要点:
机械研磨:使用研磨膏(如金刚石微粉)和研磨盘,通过往复运动去除微量材料(加工余量≤0.005mm)。
电解抛光:利用电化学作用溶解表面微观凸起,适用于不锈钢等难加工材料,表面粗糙度可达 Ra≤0.1μm。
超声波抛光:通过高频振动辅助磨料冲击表面,清理复杂结构内的毛刺。
加工精度:尺寸精度可达亚微米级,表面粗糙度 Ra≤0.05μm。
5. 特种加工技术
激光加工:用于手柄表面打标(如型号、LOGO)或微结构加工(如防滑点阵),精度达 ±0.001mm。
电火花加工(EDM):用于加工难切削材料(如淬火钢)的精密型腔或异形孔,配合电极损耗补偿技术保证精度。
二、精密加工设备
1. 数控车床
设备类型:
高精度卧式数控车床(如日本森精机 NVD 系列):适用于中小尺寸手柄的车削,定位精度≤0.003mm,重复定位精度≤0.001mm。
立式数控车床:适用于大直径锥柱手柄的加工,配备 C 轴功能实现铣削复合加工。
关键配置:
主轴:采用电主轴或液体静压主轴,转速可达 10000r/min 以上,跳动≤0.002mm。
导轨:直线滚动导轨或液体静压导轨,保证进给精度(滚珠丝杠螺距误差≤0.002mm/m)。
2. 磨床
外圆磨床:
高精度外圆磨床(如德国斯来福临 Cylindrical 磨床):支持自动砂轮修整,加工圆度≤0.001mm,表面粗糙度 Ra≤0.02μm。
无心磨床(如意大利 LORENZO 无心磨床):通过三坐标测量仪在线检测,实现闭环控制。
平面磨床:用于手柄端面或平面的精密加工,配备电磁吸盘或真空吸盘保证装夹精度。
3. 加工中心
五轴联动加工中心(如德国德玛吉 DMG MORI 五轴机床):
配备双摆台或双主轴,实现锥柱手柄复杂特征的一次装夹成型,定位精度≤0.005mm,联动精度≤0.003mm。
适用场景:带斜孔、曲面过渡的高端手柄加工。
高速加工中心:主轴转速≥15000r/min,用于铝合金等轻金属手柄的高速铣削,减少切削热变形。
4. 检测设备
三坐标测量机(CMM):如德国蔡司 CONTURA G2,精度达 ±(2.5+L/300)μm,用于检测手柄的尺寸、形位公差(如圆锥度、圆柱度)。
光学测量仪:如日本基恩士 VR 系列,通过激光扫描或图像识别检测表面粗糙度和轮廓精度。
粗糙度仪:如德国马尔 Mahr Perthometer,实时测量表面粗糙度值,确保符合设计要求。
三、工艺优化要点
基准统一原则:以手柄轴线为基准,确保车削、磨削、铣削等工序的定位基准一致,减少基准转换误差。
热变形控制:
加工环境恒温(20±0.5℃),避免温度波动影响精度;
刀具和工件采用强制冷却(如油冷或气冷),减少切削热积累。
加工顺序优化:
先粗加工(去除大部分余量),再半精加工(留 0.1~0.3mm 余量),最后精加工(保证最终精度);
复杂结构(如锥柱过渡处)采用渐次逼近法加工,避免一次性切削导致应力变形。
在线检测集成:在加工设备上配备测头(如雷尼绍 OMP 系列),实现加工过程中尺寸的实时检测与补偿,减少废品率。
四、典型应用场景
航空航天领域:用于精密仪器手柄,要求公差 ±0.002mm,表面粗糙度 Ra≤0.1μm,采用五轴加工中心 + 电解抛光工艺。
医疗器械领域:手术器械手柄需镜面抛光(Ra≤0.05μm)和无菌表面,采用数控车削 + 超声波清洗 + 激光打标。
高端消费电子:如相机手柄,采用铝合金高速铣削 + 阳极氧化,表面粗糙度 Ra≤0.8μm,配合 CNC 雕刻防滑纹路。
通过上述技术与设备的组合,可实现锥柱手柄从粗加工到精密加工的全流程控制,满足不同行业对精度、表面质量和生产效率的需求。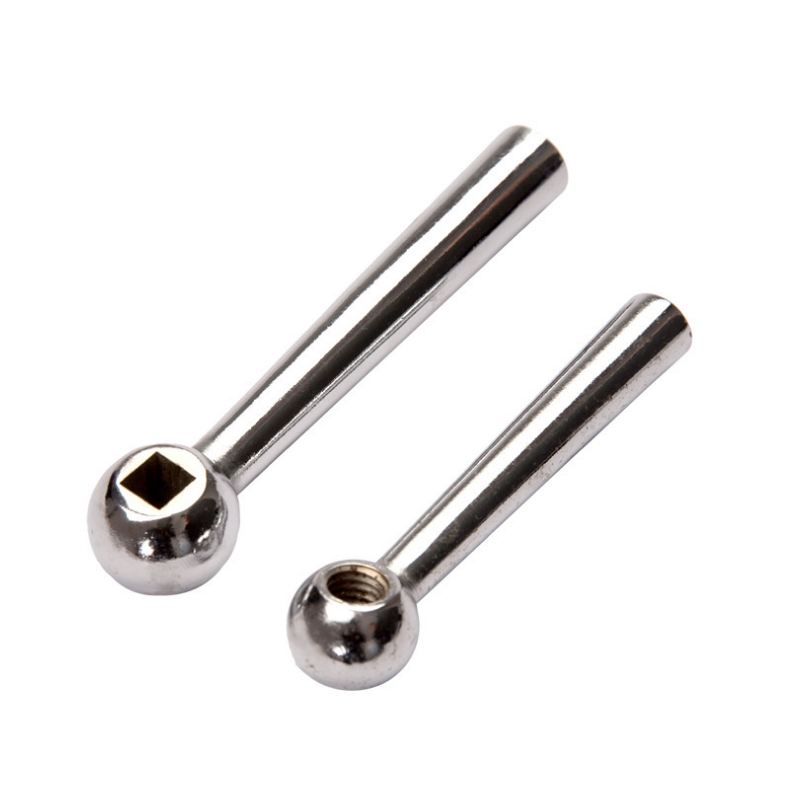
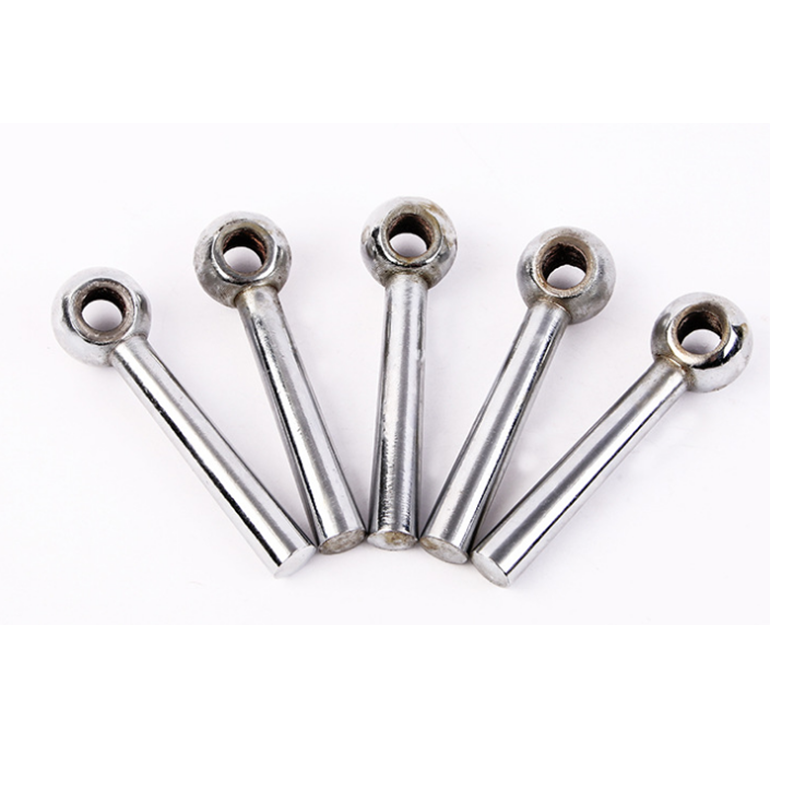
锥柱手柄的精密加工技术与设备
上一条:
下一条:
相关新闻
相关产品
联系方式