深州市鑫宇机械配件有限公司

胶木七星把手的注塑成型工艺流程
2025-06-05
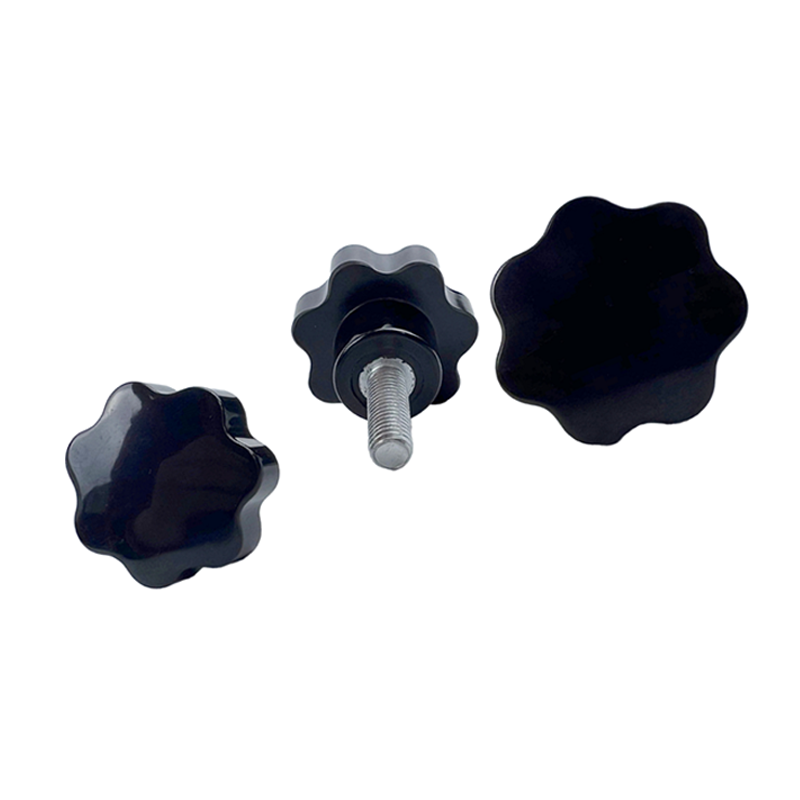
胶木七星把手(酚醛塑料把手)的注塑成型工艺需结合酚醛树脂的特性及产品结构特点设计,以下是具体工艺流程及关键要点:
一、原料准备
原材料选择
酚醛树脂:常用热固性酚醛树脂(线型或甲阶酚醛树脂),需添加固化剂(如六亚甲基四胺,即乌洛托品)、填料(木粉、石棉等,提升机械强度)、润滑剂(硬脂酸,改善流动性)、着色剂等。
预处理:树脂与填料需预先混合均匀,可通过高速搅拌机或密炼机制成预混料,部分工艺需造粒(提高成型稳定性)。
原料干燥
酚醛树脂吸湿性较低,但潮湿环境下仍需干燥(如 60~80℃干燥 2~4 小时),避免成型时产生气泡或开裂。
二、模具设计与准备
模具结构特点
型腔设计:七星把手通常有星形凸起或凹槽,模具需对应设计复杂型腔,确保细节清晰(如凸起高度、角度需精准)。
分型面选择:避免把手表面留痕,优先选择隐蔽位置(如底部边缘)。
排气系统:热固性塑料成型时释放小分子(如水、氨气),需在模具分型面、型腔深处开设排气槽(深度 0.03~0.05mm),防止困气导致缺料或碳化。
加热系统:模具需配备加热装置(如电加热棒),温度控制在 150~180℃(酚醛树脂固化温度)。
模具预处理
清洁模具表面,涂抹脱模剂(如硅油),避免粘模(热固性塑料固化后与模具附着力强)。
三、注塑成型工艺参数
工艺阶段 参数范围 关键控制要点
料筒温度 80~100℃(热固性塑料料筒温度较低) 避免树脂提前固化,影响流动性
模具温度 150~180℃ 确保树脂快速固化,固化时间占总周期 80% 以上
注射压力 50~100 MPa 需根据制品厚度调整,薄壁件需更高压力
保压压力 30~60 MPa 补偿固化收缩,防止表面凹陷
注射速度 中低速(避免湍流导致填料分布不均) 星形结构需均匀填充,避免缺料
固化时间 30~120 秒(取决于制品厚度) 不足会导致制品强度低、易开裂;过长影响效率
四、成型流程
加料
将预混料或粒料加入注塑机料斗,通过螺杆或柱塞输送至料筒前端。
注意:热固性塑料注塑机需避免长时间高温停留(防止提前固化),螺杆转速较低(10~20 r/min)。
塑化
料筒内树脂在加热和剪切作用下熔融成均匀熔体,填料均匀分散。
关键:控制料筒温度不超过 100℃,避免树脂交联。
注射
熔体通过喷嘴注入模具型腔,高压下填充至七星把手的复杂结构中,需确保尖角、凸起部位充满。
固化(交联反应)
模具保持高温(150~180℃),树脂在固化剂作用下发生交联反应,形成不熔不溶的三维网状结构。
判断标准:制品表面硬化、光泽稳定,顶出时无变形。
脱模
固化完成后,模具开启,通过顶针推出制品,需避免顶针位置损伤把手表面。
五、后处理
飞边修整
去除分型面处的毛边(如用砂纸打磨或冲切),确保把手边缘光滑。
热处理(可选)
若需提高尺寸稳定性,可在 100~120℃下热处理 2~4 小时,消除内应力。
质量检验
检查外观(气泡、缺料、变形)、尺寸(星形结构对称性)、机械强度(如握持部位抗弯折性能)。
六、常见问题及解决措施
问题 原因 解决方法
缺料 注射压力不足、模具排气不良 提高压力、增设排气槽
表面气泡 原料含水分、固化不完全 干燥原料、延长固化时间
变形 固化时间不足、顶针位置不合理 延长固化时间、调整顶针布局
粘模 脱模剂不足、模具温度过高 增加脱模剂、降低模温
强度不足 填料分散不均、固化不充分 优化混料工艺、确保固化完全
七、工艺优势与局限性
优势:
成型效率高,适合大批量生产;
制品尺寸精度高,表面光洁;
酚醛树脂成本较低,且耐湿热、绝缘性好。
局限性:
模具需耐高温,制造成本较高;
热固性塑料废料无法回收再利用;
成型过程释放小分子,需注意车间通风。
通过以上工艺控制,可实现胶木七星把手的高效生产,并确保其机械强度、耐热性及外观质量符合使用要求。实际生产中需根据设备型号和树脂牌号微调参数。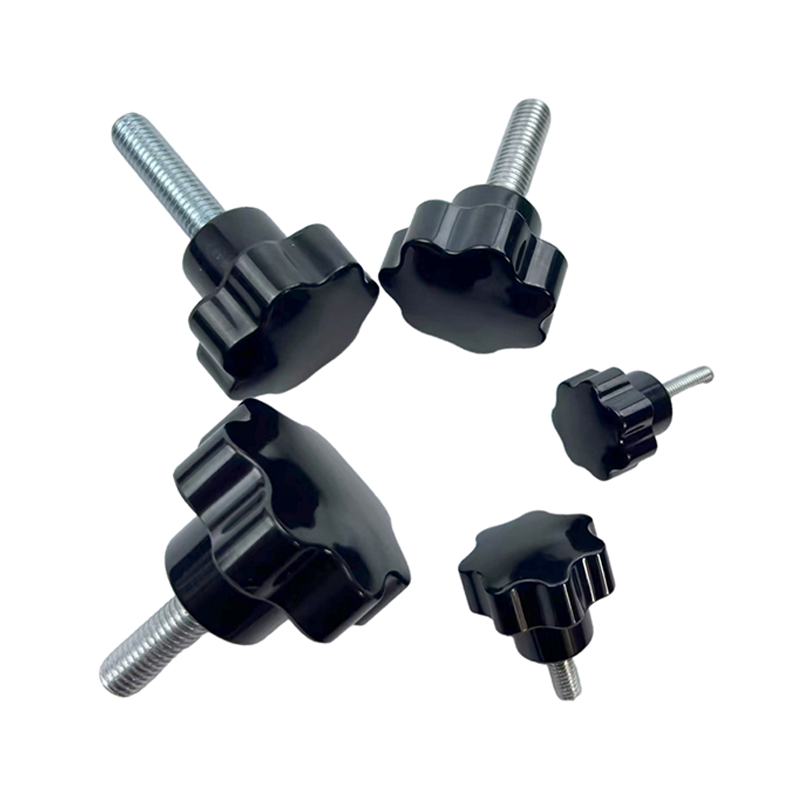
胶木七星把手的注塑成型工艺流程
上一条:
下一条:
相关新闻
相关产品
联系方式