深州市鑫宇机械配件有限公司

胶木七星把手的尺寸规格与测量方法
2025-06-10
胶木七星把手的尺寸规格与测量方法
一、常见尺寸规格
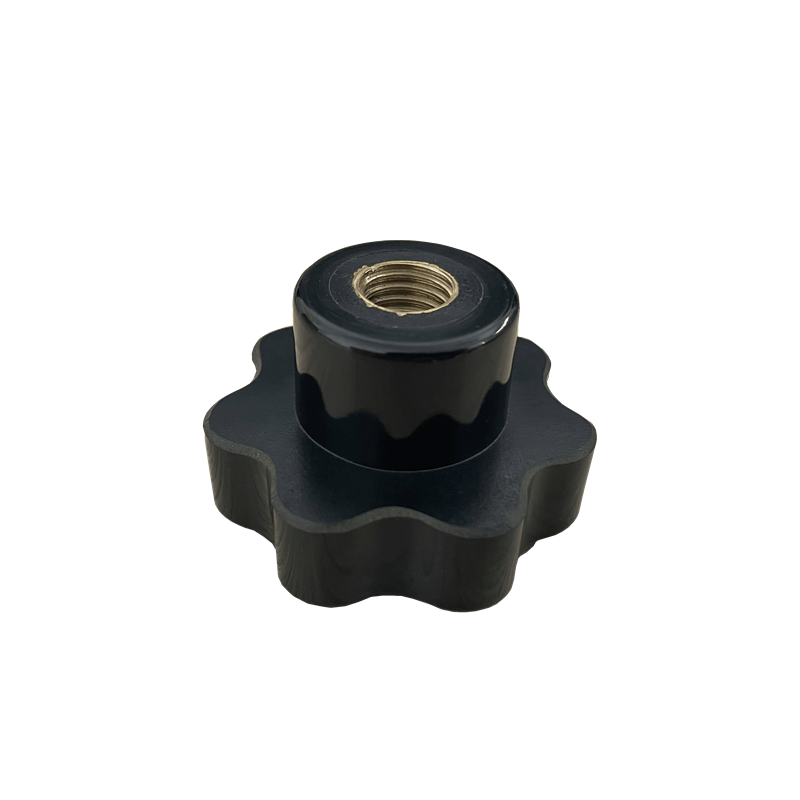
胶木七星把手的尺寸规格通常根据应用场景(如机械设备、仪器仪表等)的需求设计,以下为常见参数(具体以厂商标准为准):
规格类型 常见尺寸范围 说明
直径(D) 30~80mm 指把手头部圆形区域的外径,影响握持手感和操作空间。
高度(H) 20~50mm 把手头部顶端到安装面的垂直距离,决定操作时的施力杠杆长度。
安装孔径(d) 6~12mm 用于固定把手的中心孔直径,需与设备安装轴匹配。
柄长(L) 50~150mm 部分带手柄的七星把手需标注此尺寸,影响操作便利性。
星形间距(S) 各星角顶点间距相等,通常为直径的 1/3~1/2 星角间距影响手指卡位的舒适度,间距过小易打滑,过大则操作费力。
材质厚度(t) 3~8mm 胶木(电木)本体的厚度,影响结构强度和耐冲击性。
示例规格:
小型:直径 30mm,高度 25mm,安装孔径 6mm,适用于精密仪器;
中型:直径 50mm,高度 35mm,安装孔径 8mm,适用于工业设备;
大型:直径 80mm,高度 50mm,安装孔径 12mm,适用于重型机械。
二、测量方法
测量胶木七星把手需使用游标卡尺、高度尺、角度尺等工具,步骤如下:
1. 直径(D)测量
方法:用游标卡尺卡住把手头部圆形区域的最大外径,确保卡尺与圆心垂直,读取数值。
注意:若星角为圆弧过渡,需测量圆弧顶点间距的最大值(非直线距离)。
2. 高度(H)测量
方法:
将把手平放在水平面上,用高度尺测量头部顶端到水平面的垂直距离;
或用游标卡尺深度尺功能,测量安装面到顶端的深度。
3. 安装孔径(d)测量
方法:用游标卡尺内测量爪伸入安装孔,旋转卡尺找到最大内径值,确保测量方向通过圆心。
4. 星形间距(S)与角度测量
星形间距:测量相邻两星角顶点之间的直线距离(或弧长),需多次测量取平均值;
星角角度:用角度尺测量相邻星角之间的夹角(通常为 60°,七星把手实际为七角形,夹角约 51.4°)。
5. 柄长(L)与厚度(t)测量
柄长:从把手头部与手柄连接处到手柄末端的直线距离;
厚度:用游标卡尺测量胶木本体最薄处(如星角根部)的厚度。
三、公差与精度要求
尺寸公差:
精密设备用把手:公差 ±0.1~±0.3mm;
工业级把手:公差 ±0.5~±1.0mm;
重型机械用把手:公差 ±1.0~±2.0mm(需兼顾强度与安装兼容性)。
形位公差:
同轴度:安装孔与把手中心轴的同轴度误差≤0.2mm;
垂直度:头部端面与安装轴的垂直度误差≤0.5°。
四、测量注意事项
环境要求:测量需在恒温(20±5℃)环境下进行,避免胶木因温度变化产生热胀冷缩误差;
工具校准:使用前检查量具是否校准(如游标卡尺归零、高度尺底座平整);
多次测量:关键尺寸(如直径、孔径)需测量 3 次取平均值,降低人为误差;
特殊结构:若把手带有防滑纹路、螺纹等结构,需避开凸起部分测量基准尺寸。
五、厂商规格查询建议
如需定制尺寸,可向供应商提供二维工程图或三维模型,注明关键尺寸公差及安装方式(如键槽、螺纹固定);
常见品牌(如怡合达、米思米)的标准件规格可通过官方手册或电商平台参数表查询,部分厂商支持非标定制。
通过标准化测量和公差控制,胶木七星把手可满足不同设备的安装精度与操作需求,尤其在需要绝缘、耐腐蚀的场景中具有优势。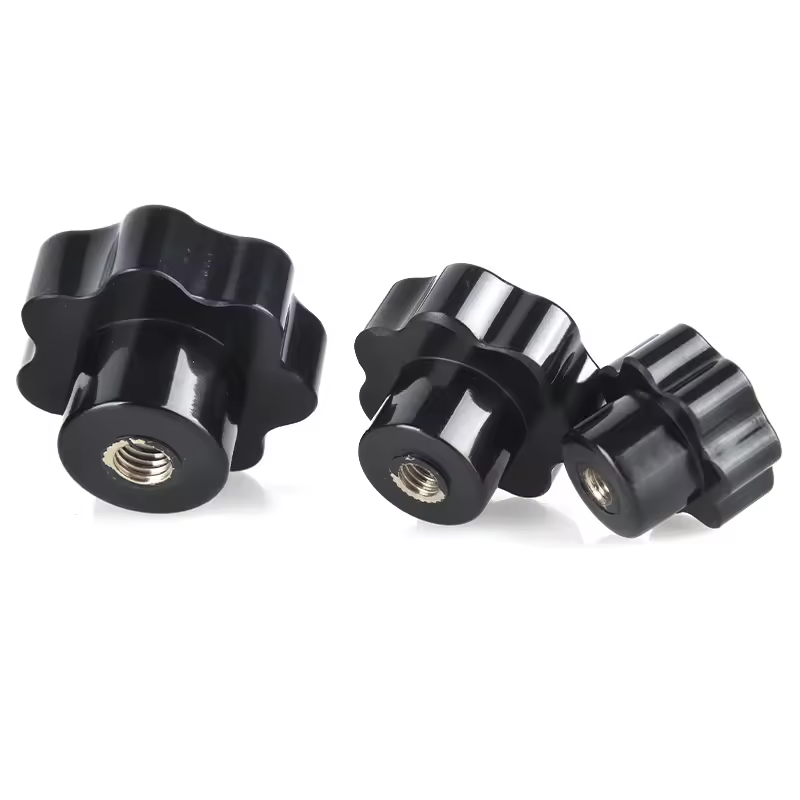
胶木七星把手的尺寸规格与测量方法
上一条:
下一条:
相关新闻
相关产品
联系方式